4 druh obráběn : hrubován, 12 interaktivn gener ován pracovnch postupů (iag) – HEIDENHAIN CNC Pilot 4290 Uživatelská příručka
Stránka 301
HEIDENHAIN CNC PILOT 4290
289
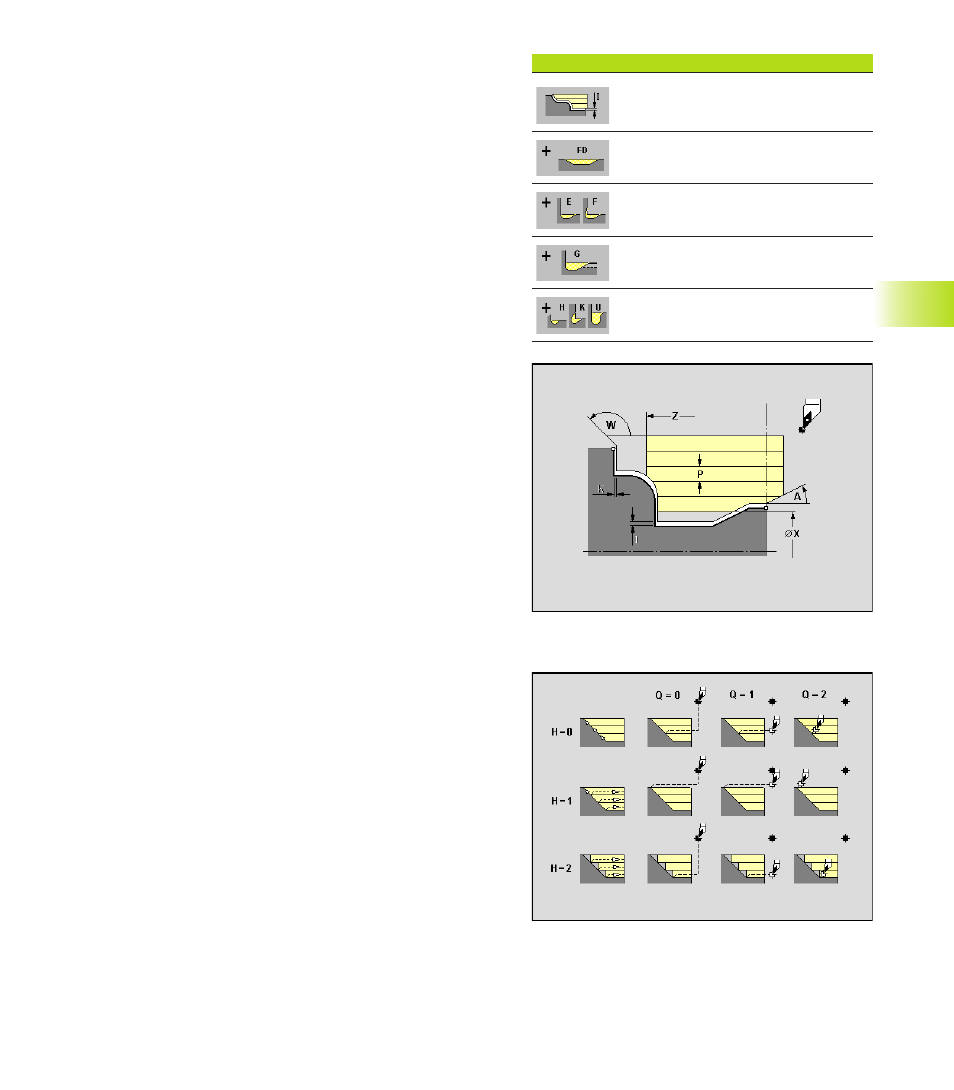
Hrubován axiálně, radiálně (G810, G820)
Parametry
P:
hloubka řezu (maximáln př suv)
A:
úhel najet (A): vztah: osa Z
■
axiálně: standardně 0°/180° (rovnoběžně s osou Z)
■
radiálně: standardně 90°/270° (kolmo k ose Z)
W:
úhel odj žděn (W): vztah: osa Z
■
axiálně: standardně 90°/270° (kolmo k ose Z)
■
radiálně: standardně 0°/180° (rovnoběžně s osou Z)
X, Z:
omezen řezu
Druh př davku – nastaven : softklávesami
I, K:
rozd lný axiáln /radiáln př davek
I:
konstantn př davek – generuje „př davek G58” před
cyklem
Zanořován : obrábět klesaj c obrysy ?
■
Ano
■
Ne
E:
sn žený posuv při zanořován u klesaj c ch obrysů
H:
způsob vyjet – druh vyhlazen obrysu
■
H=0: obrob podél obrysu po každém řezu
■
H=1: odsune se pod úhlem 45°; vyhlazen obrysu po
posledn m řezu
■
H=2: odsune se pod úhlem 45° – bez vyhlazen obrysu
Q:
odjet na konci cyklu
■
Q=0: zpět do bodu startu
axiálně: nejprve směr X, pak směr Z
radiálně: nejprve směr Z, pak směr X
■
Q=1: napolohuje před hotový obrys
■
Q=2: odjede na bezpečnostn vzdálenost a zastav se
Obráběn odlehčovac ch zápichů (viz tabulku softkláves)
6.12.4
Druh obráběn : hrubován
Přehled: Druh obráběn – hrubován
■
Hrubován axiálně (G810)
■
Hrubován čelně (G820)
■
Hrubován podél obrysu (G830)
■
Hrubován automaticky – TURN PLUS generuje všechny
hrubovac operace automaticky
■
Hrubován – vyb rán
■
dohrubován axiálně
■
dohrubován radiálně
■
dohrubován podél obrysu
■
vyb rán automaticky
■
Hrubován – vyb rán (neutráln nástroj)
Softklávesa „Hrubován ”
nastavte př davek axiálně/radiálně
nebo konstantně
obroben soustruženého vybrán FD
obroben odlehčovac ch zápichů E a F
obroben odlehčovac ch zápichů G
obroben odlehčovac ch zápichů H, K
a U
6.12 Interaktivn gener
ován pracovnch postupů (IAG)