6 inspekčn režim, 5 automatický pr ovoz – HEIDENHAIN CNC Pilot 4290 Uživatelská příručka
Stránka 58
3 Ručně ř zený a automatický provoz
46
pokračován na dalš straně
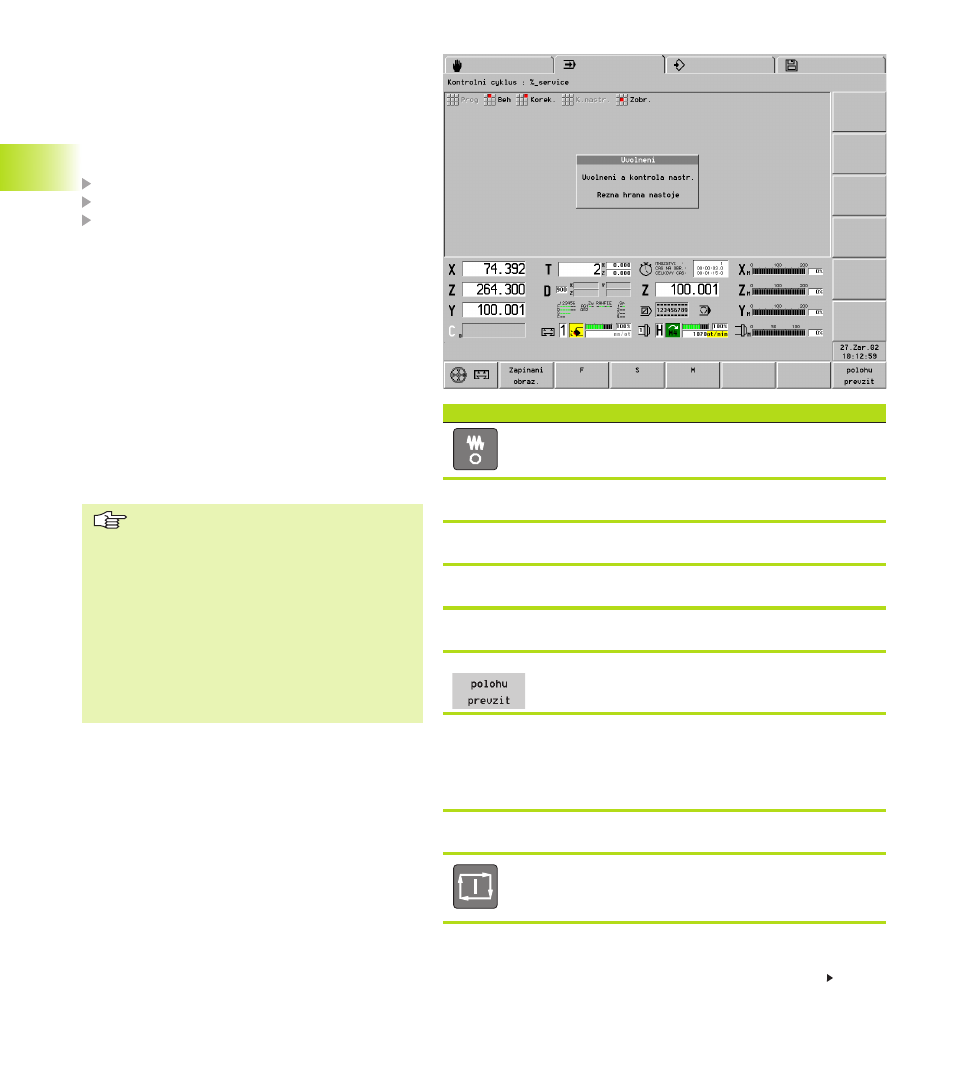
3.5.6 Inspekčn režim
Prováděn programu můžete přerušit,
překontrolovat „aktivn nástroj”, zkorigovat jej nebo
vyměnit břit a v bodě přerušen pokračovat v
prováděn NC programu.
Inspekčn cyklus se realizuje v těchto kroc ch:
přerušen programu a „odjet ” nástrojem
kontrola nástroje, př p. výměna břitu
návrat nástroje
■
břit byl OK: pokračován v automatickém
prováděn programu
■
při novém břitu: zjištěn korekčn ch hodnot
„naškrábnut m” – pak pokračován v
automatickém prováděn programu
Když „odj žd te” nástrojem, ulož si CNC PILOT do
paměti prvn ch pět pojezdových pohybů. Přitom
každá změna pohybu odpov dá jedné pojezdové
dráze.
V NC programu můžete pokračovat před bodem
přerušen . Přitom udejte vzdálenost k „bodu
přerušen ”. Je li tato „vzdálenost” větš než
vzdálenost začátek bloku – bod přerušen ,
odstartuje CNC PILOT od začátku přerušeného NC
bloku.
■
Během inspekčn ho procesu můžete
natáčet revolver, manipulovat s tlač tky
vřeten atd.
■
Jestliže byl revolver otočen, zařad
program opětného najet „správný”
nástroj.
■
Při výměnách břitů volte korekčn
hodnoty tak, aby se nástroj zastavil před
obrobkem.
■
Ve stavu STOP cyklu můžete inspekčn
cyklus zrušit klávesou ESC a přepnout
do „ručn ho ř zen ”.
Inspekčn režim
Přerušen prováděn programu
<
Zvolte „Insp(ekce)”
<
Odje te nástrojem ručn mi směrovými tlač tky.
<
Př padně natočte revolverovou hlavu.
<
Překontrolujte břit – př padně vyměňte.
<
Inspekčn proces ukončete – CNC PILOT zavede
program opětného najet („_SERVICE”).
<
Otevře se dialogové okno „Korekce nástroje”. Zapište korekci
nástroje a zakončete pomoc „OK”.
U nového břitu volte korekčn hodnotu tak, aby se nástroj při
návratu zastavil před obrobkem.
<
Př padně aktivujte vřeteno.
<
Spust program opětného najet .
<
3.5 Automatický pr
ovoz